醚类废气怎么处理方法|含甲醚乙醚石油醚废气处理案例
案例一:精细化工醚类溶剂生产废气处理项目
项目背景
某协调医药化工产出甲基叔丁基醚(MTBE)和乙二醇丁醚,产出操作过程中体现釜开盖、水蒸气蒸馏塔塔顶进气及有机溶剂贮罐深吸气口坚持减排量含醚有机废气物,功率约 8000 m³/h,有机废气浓度价格波动在 2000~5000 mg/m³,无机构减排量频发损害四周学习环境,需够满足《下垫面环境环境有害特性标准规定化减排量标准规定》(GB 16297-1996)及的地方 VOCs 减排量规定值(醚类≤150 mg/m³)。
废气成分及来源
- 主要成分:MTBE(占比 60%)、乙二醇丁醚(25%)、少量甲醇(10%)及水蒸气(5%)。
- 来源:
- 反应釜泄压及开盖时的溶剂挥发;
- 蒸馏工序中未冷凝的低沸点醚类;
- 储罐 “大小呼吸” 排放。
处理工艺流程
-
预处理:冷凝回收
- 废气先经列管冷凝器(-10℃冷冻水)冷却,MTBE(沸点 55.2℃)和乙二醇丁醚(沸点 171℃)部分冷凝液化,回收溶剂(回收率约 70%),废气浓度降至 600~1500 mg/m³。
-
主体处理:活性炭吸附 + 催化燃烧(RCO)
- 冷凝后废气进入蜂窝活性炭吸附装置(2 套交替运行),活性炭碘值≥800 mg/g,吸附效率≥90%,达标废气(<150 mg/m³)直接排放;
- 饱和活性炭用 120℃热风脱附,脱附废气(浓度提升至 8000~10000 mg/m³)进入 RCO 催化燃烧炉,在催化剂(Pt/Pd)作用下于 280~320℃分解为 CO₂和 H₂O,去除率≥98%。
-
后处理:热能回用
- RCO 产生的余热用于活性炭脱附及冷凝器预热,降低能耗。
最终效果
- 排放指标:醚类浓度稳定在 20~50 mg/m³,远低于排放标准;
- 溶剂回收:年回收 MTBE 约 120 吨,产生直接经济效益;
- 去除率:综合处理效率≥99%,无二次污染。
案例二:医药中间体合成含四氢呋喃废气处理项目
项目背景
某制药业业厂在合并抗是癫痫症用量上面体时,使用的四氢呋喃(THF)是 不良反应迟钝有机稀释剂,不良反应迟钝釜废液、有机稀释剂回笼塔烟气及抽滤干制作工序废液交织进行排放出出,新风量 15000 m³/h,THF 氨水浓度 3000~4000 mg/m³,含一些科粒硫氰酸盐,需满足了《制药业业实业十足污染源物进行排放出出规范标准》(GB 37823-2019)中醚类进行排放出出限制值(≤100 mg/m³)。
废气成分及来源
- 主要成分:THF(占比 90%)、微量甲苯(5%)、固体粉尘(5%)。
- 来源:
- 反应过程中 THF 挥发;
- 溶剂回收塔真空系统排气;
- 离心干燥时的粉尘夹带。
处理工艺流程
-
预处理:除雾除尘 + 冷凝
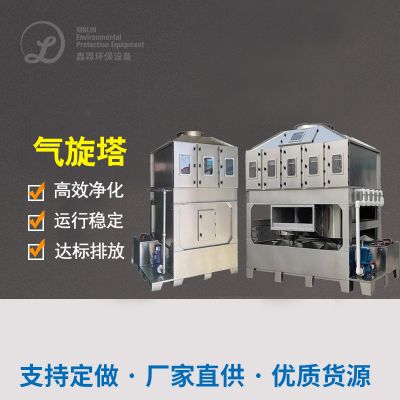
- 废气先经气旋喷淋塔去除粉尘(效率≥95%),再通过板式冷凝器(-5℃冷媒)冷凝 THF(沸点 66℃),回收液态 THF(回收率约 65%),浓度降至 1000~1500 mg/m³。
-
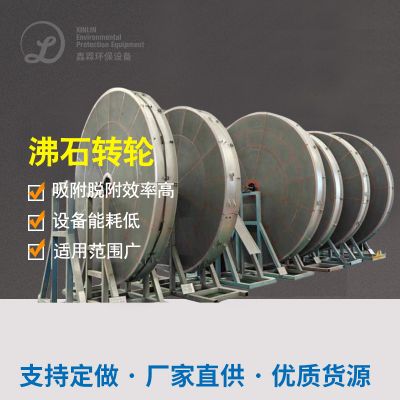
主体处理:沸石转轮吸附浓缩 + RTO 焚烧
- 低浓度废气进入沸石转轮(吸附区风速 1.2 m/s,脱附温度 200℃),THF 被沸石吸附,净化气(浓度<50 mg/m³)排放;
- 转轮脱附的高浓度废气(风量 1500 m³/h,浓度 12000~15000 mg/m³)进入 RTO(蓄热室温度 800℃,停留时间≥2.0 s),分解为 CO₂和 H₂O,去除率≥99%。
-
末端处理:碱液喷淋
- 焚烧后废气经碱液喷淋去除可能的酸性副产物(如焚烧不完全产生的有机酸),确保达标。
最终效果
- 排放指标:THF 浓度稳定在 10~30 mg/m³,符合制药行业标准;
- 能耗控制:RTO 热效率≥95%,吨废气处理电耗≤0.3 kWh;
- 安全性:沸石转轮吸附 + RTO 组合工艺避免了 THF 在高温下的过饱和风险,系统设置温度、压力联锁保护,运行 3 年无事故。
案例三:电子行业清洗剂含乙醚废气处理项目
项目背景
某路线板厂选用乙醚为电商器件pcb板的清洁剂,的的清洗槽析出及烘干设备工艺有机废气产生,风口尺寸 25000 m³/h,乙醚密度 800~1200 mg/m³,含少量出水气体和非甲烷总烃物,需充分满足《电商器件实业大气层环境破坏物产生标准规定》(GB 39728-2020)中醚类允许值(≤100 mg/m³)。
废气成分及来源
- 主要成分:乙醚(占比 95%)、乙醇(3%)、固体颗粒(2%)。
- 来源:
- 清洗槽液面挥发;
- 烘干工序热风带出的溶剂蒸气;
- 工件表面残留清洗剂的蒸发。
处理工艺流程
-
预处理:机械过滤 + 冷凝
- 废气先经中效过滤器(去除≥5μm 颗粒),再通过多级冷凝(一级水冷 30℃,二级冷冻液 - 15℃),乙醚(沸点 34.6℃)冷凝回收(回收率约 50%),浓度降至 400~600 mg/m³。
-
主体处理:活性炭纤维(ACF)吸附 + 冷凝解析
- 采用高吸附速率的 ACF 吸附装置(吸附剂填充量 2m³,空速 1.5 m/s),吸附效率≥95%,净化气(浓度<50 mg/m³)排放;
- 饱和 ACF 用液氮低温冷凝解析(-70℃),回收高纯度乙醚(纯度≥98%),解析后的废气循环至前端冷凝单元,减少排放。
-
末端处理:在线监测
- 安装 VOCs 在线监测仪,实时监控乙醚浓度,数据接入环保平台。
最终效果
- 排放指标:乙醚浓度稳定在 15~40 mg/m³,优于标准要求;
- 资源回收:ACF 解析回收的乙醚直接回用于生产,年节约溶剂采购成本约 80 万元;
- 工艺优势:ACF 吸附 + 低温解析避免了高温脱附对乙醚(低燃点)的安全风险,系统自动化程度高,运维成本低。
技术总结与适用场景
-
工艺选择依据:
- 高浓度(>1000 mg/m³):优先采用 “冷凝回收 + 焚烧(RTO/RCO)” 或 “吸附浓缩 + 焚烧”,回收溶剂降低成本,焚烧确保彻底处理。
- 中低浓度(<1000 mg/m³):可采用 “活性炭 / 沸石吸附 + 冷凝解析”,兼顾达标排放与资源回收。
- 安全性:醚类多为低沸点、低燃点物质(如乙醚闪点 - 45℃),需避免高温工艺(如 RTO 需控制进气浓度低于爆炸下限 25%),优先选择低温冷凝和安全吸附技术。
-
共性效果:
- 去除率均≥95%,排放浓度远低于行业标准;
- 溶剂回收结合热能回用,降低运行成本,实现环境与经济效益统一。
上面的案例分析涉及化工新材料、医药化工、电子元器件的行业,展示板了含醚印刷废气排放操作的具代表性方法路劲,实际效果该项目需按照其印刷废气排放浓硫酸浓度、功率、营养成分及防护性綜合设汁加工制作工艺 计划。

 扫一扫添加微信