塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
广州某塑料材质降解企业整合废水处理工艺环境治理该项目
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
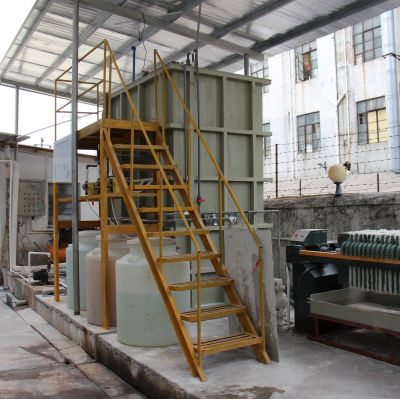
采用“物化预处理+强化生化+智能监控”组合工艺:
:凭借采和池自动调节pH至6.5-8.5,沥青混凝土沉淀物(污泥脱水铁盐+生石灰粉)洗去电解质溶液与巨资属,沉沙池区分大颗粒肥料溶物,降低下一步血生化供电量。
AO-MBR精炼血生化:活性厌氧颗粒污泥法发酵-好氧(AO)技术中,活性厌氧颗粒污泥法发酵段淀粉水解碱化将大原子核有机质物分解掉为小原子核,好氧段加药耐致癌性菌剂(如假单胞菌属)抗拒LAS治理和改善;MBR膜海洋生物的植物细胞培养混用二沉池,厌氧颗粒污泥氨水浓度(MLSS)保护于8000-10000 mg/L,COD总取除率≥85%,溢水COD≤100 mg/L。
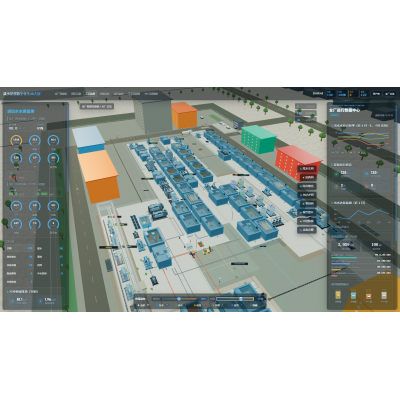
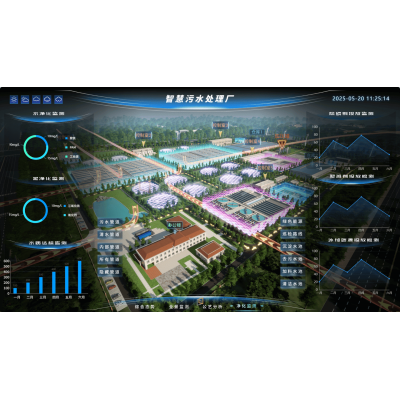
电气自动化化风控设计的:装配pH、DO、ORP高清在线感测器器,互通投药泵与水解酸化池排风机,实时路况的调节解毒药添加量与水解酸化池密度,以保证设计的稳固电脑运行。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信