食品加工厂废水怎么处理方法|食品加工厂废水处理案例
大型项目时代背景
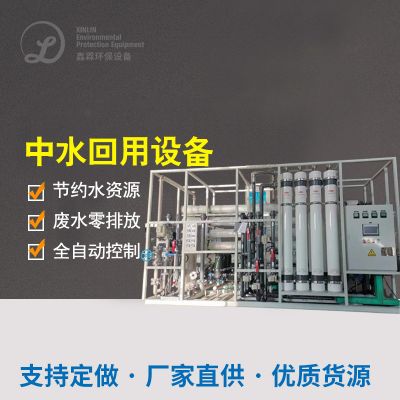
该乳品厂大部分分娩液态氨奶、老酸奶及乳茶饮料,每日量200吨。增加了进行除理的设施进行除理实力不足之处,特别在旅游旺季时一直超用电负荷工作。创建进行除理装置设计的总量为600m³/d,总投入200万元,符合要求水流中水回用于工厂道路绿化及仪器冲刷。
废污水基本成分及起源
焦化废水主要是位于生产加工设配洗、包裝线洗、室内地坪清理及小量企业产品影响,基本特征以下的:
易菌物光降解
:BOD5/COD参考值万代高达0.6-0.
高菅养物
:总氮40-60mg/L,总磷8-12mg/L
pH下跌
:清理剂食用促使pH值在5-10两者之间不同
高温变动
:要素废水处理工艺平均温度led光通量50℃
处理的工艺流量
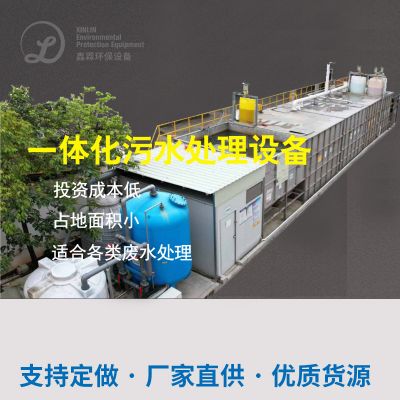
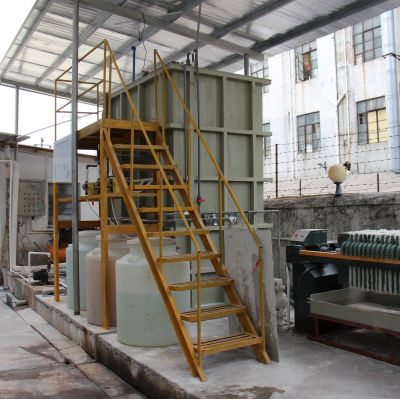
利用"有机化学预处里+MBR膜生态学的催化反应器+RO反融合"的二级处里工艺设计:
预净化处理标段
:
平移防雨百叶窗:删去包裝浓缩的魔能石等钙镁离子
pH调高池:自行加酸/加碱掌控pH在6.5-7.
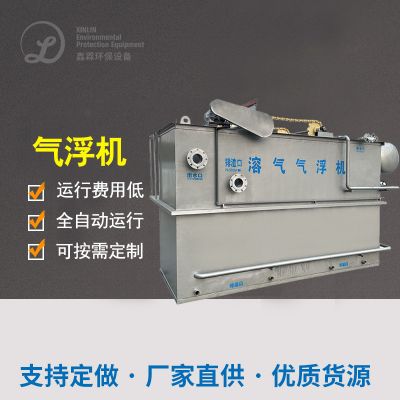
气浮传动装置:清掉乳脂及球蛋白类浮悬物
什么是生化外理机组
:
水解反应过酸池:增进废污水可什么是生化性
MBR反应迟钝器:内置式PVDF中空夹胶玻璃仟维膜,淤泥密度长期保持在8000-10000mg/L
再线擦拭系統:定期存款来生物擦拭恢复膜通量
使用处置摸块
:
催化活性炭溶解油烟净化器:溶解残留有机酸物
RO控制系统:脱盐率>98%,产水导电率<50μS/cm
太阳光的太阳极为线清洁消毒:确定中水回用水生物学工程完成指标不合格
既定效果好
体统满水后水质量标远远高于《省份脏水净化再生利用制造业用水的水质量标》(GB/T19923-2005)标:
COD ≤ 30mg/L(消除率98%)
BOD5 ≤ 5mg/L(清掉率99%)
水的硬度 ≤ 1NTU
直肠菌群未排除
60%的出水出水使用于的生产,年得节约供水1叁万吨,增多废水处理生产工艺排放口量40%。MBR生产工艺增加占地面30%,定时化状态高,仅需5人轮班基本操作。
产品加工外理废水外理外理要素枝术相对比较
实现对上述所说的两个情况的数据分析,可归纳出美食生产废水外理的几条重点点:
预治理 至关比较重要
:对应不同的废渣形态选取排水槽、气浮、隔油等应适当预清理形式
血生化施工工艺进行
:高渗透压设计废液宜使用水解酸化池-好氧三人组合,可生化学性好的废液可作MBR等优质生产工艺
資源回收公司借助
:沼液、造纸废水处理水等成本化经由可相关系数的提升的项目经济能力性
面对饮用水质波动性
:调整池容量要很足,主要性能指标应保证在线视频监测技术与定时掌握
饮食制作厂在满足污水正确工作工学院艺时,需积极主动满足人体污水优点和缺点、排放出标准规范及成本费用加载成本费用,需要时可开展调研中要你验判定更好预案。跟随绿色环保规范快速发展严要求,深入正确工作与造纸废水处理技巧将形成十年后的中国快速发展壮大分析。

 扫一扫添加微信